ミツバチとMI暖房製品の革新的なメーカー
商品の詳細:
お支払配送条件:
|
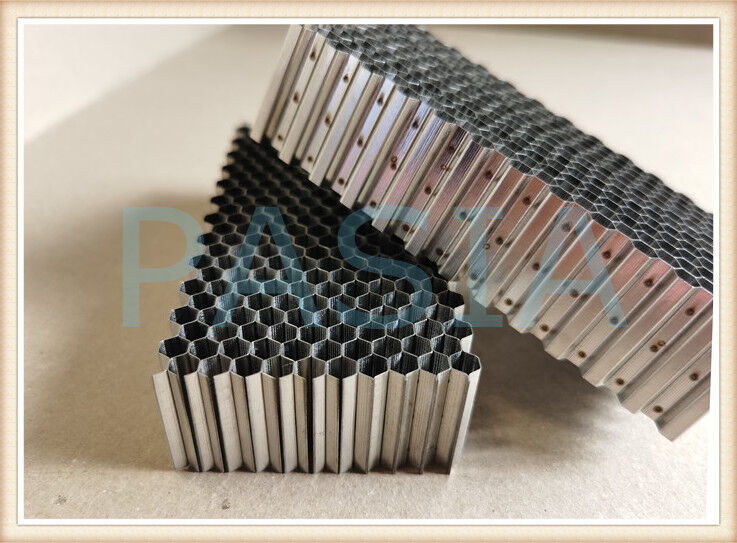
| 材料: | ステンレス鋼 | ボンディング: | スポット溶接またはレーザー |
|---|---|---|---|
| 材料の厚さ: | 0.05 | セルの辺の長さ: | 3 |
| 身長: | 3~250mm | アプリケーション: | フィルタリング、シール、シールド、分離、ガイドおよびプラットフォーム |
| 学年: | SS304,SS316L |
高効率溶接ハニカムエアフローシール 従来のラビリンスシールに代わるもの
高効率ハニカムエアシールは、航空エンジン、ガスタービン、蒸気タービン、コンプレッサーの従来のラビリンスシールを直接置き換えるために設計された次世代ガスパスシーリングソリューションです。ニッケル基超合金箔(ハステロイX / GH3536など)から製造され、六角形のハニカムセル構造に精密成形され、サポートリングに真空ろう付けされたこのシールは、優れた漏れ制御、強化された回転力学安定性、およびタービン全体の効率向上を実現します。
ラビリンスシールが複雑な歯の形状に依存して流れ抵抗を生み出すのとは異なり、ハニカムシールは独自のセル構造を利用してスワール速度を抑制し、流れの運動エネルギーを散逸させ、より高い運用堅牢性で根本的に優れたシーリング性能を実現します。
2. ラビリンスシールを交換する理由
ラビリンスシールは、そのシンプルさと信頼性から、長年にわたり業界標準となっています。しかし、それには固有の限界があります。
限界 結果
高い漏れ率 エンジン効率の低下、燃料消費量の増加
偏心に対する感度 取り付けエラーにより性能が大幅に低下
低い減衰特性 回転力学的不安定性のリスク
温度制限 高いコンプレッサー出口温度での故障の可能性
ブレード先端クリアランスの制約 ブレードの擦れに対応できず損傷のリスク
ハニカムエアシールは、これらの限界のそれぞれに直接対処し、即時的かつ測定可能な性能向上をもたらすドロップイン交換を提供します。
3. ラビリンスシールに対する主な利点
3.1 優れた漏れ削減
従来のラビリンスシールと比較して最大30〜70%の漏れ削減。
・長いシール(L > 50 mm)の場合、ハニカムシールは標準的なラビリンスよりも約3分の1少ない漏れ
・部分的なハニカムランドを備えたラビリンスシールは、出口係数を最大39.4%削減
・混合ハニカムシール設計は、均一なハニカムシールと比較して最大19%の性能向上(漏れ削減)を示します
・ストレート歯ハニカム形状は漏れを約11%削減します。傾斜歯配置はこれを21.5%に増加させます
3.2 タービン効率の向上
・ラビリンスシールをハニカムシールに交換すると、約30%の漏れ削減と0.6%の段効率向上が得られます
・ラジアルギャップを1.5 mmから0.5 mmに縮小でき、初期段でタービンシリンダー効率を約1%向上させます
・タービンセット出力の対応する増加
3.3 優れた回転力学安定性
・ハニカムシールは、ラビリンスシールよりもはるかに高い有効減衰値を持っています
・クロス結合剛性係数はラビリンスシールと同等ですが、直接減衰は大幅に大きいです
・ハニカムシールは、すべてのシールタイプの中で偏心に対する感度が最も低いです
・ハニカム構造はスワール速度の発生を抑制し、不安定化する力を低減します
3.4 耐摩耗性ブレード保護
ハニカム構造は、犠牲的な耐摩耗層として機能します。
・最初のエンジン始動中に、ブレード先端がハニカムに穏やかに食い込み、その場で摩耗して完全な気密シールを形成します
・高価なセラミックチップ付きタービンブレードを損傷から保護します
・壊滅的なブレード・ケーシング接触のリスクなしに、よりタイトなラジアルクリアランスを可能にします
・シーリング材とブレードの線形摩耗比は10:1です
3.5 高温対応
・ハニカムシールは、より高い温度に耐えることができます
・従来のラビリンスシールは、高いコンプレッサー出口温度で故障しやすいです
・ニッケル基超合金構造(ハステロイX / GH3536)は、最大900℃(短時間1080℃)まで長期間信頼性の高いサービスを提供します
3.6 製造効率
・ハニカムシールを製造するための労働投入量は、ハニカムインサート付きラビリンスシールと比較して6〜8倍少なくなります
・長方形セルシール設計は、さらに0.5〜1.0%の効率向上をもたらす可能性があります
仕様
| セルサイズ(mm) | 25.0 | 16.0 | 12.7 | 10.0 | 6.4 | 5.6 | 4.8 | 3.2 | 1.6 | 0.8 |
| 高さ範囲(mm) | 50-450 | 50-450 | 50-150 | 50-150 | 5-100 | 5-90 | 5-60 | 5-60 | 3-30 | 3-25 |
| 箔厚(mm) | 0.20 | 0.20 | 0.20 | 0.20 | 0.20 | 0.20 | 0.20 | 0.20 | 0.076 | 0.05 |
| 立方密度(kg/m3) | 165 | 256 | 320 | 403 | 616 | 699 | 806 | 1164 | 909 | 1164 |
| 材料 | SS304、SS316またはSS316L | |||||||||
| 溶接 | スポット溶接(1エリア5スポット)またはレーザー溶接 | |||||||||
| 形状 | リング、プレート、ループなどに限定されないカスタム形状が利用可能 | |||||||||
特性
溶接ハニカムコアは、アルミニウム、ステンレス鋼、鋼、チタンなどの材料に関係なく、通常製造される接着ハニカムコアよりも優れた機械的特性を備えています。そのため、強度、弾性率、耐食性、寸法安定性などにおいて、接着剤で接着された一般的なハニカムよりも大幅に優れた性能を発揮します。ただし、一般的に、これらの重要な性能変数は、材料、空気の流れ、および減衰を評価する必要があります。
1. 材料組成
ステンレス鋼のグレードは、実際の用途に応じて検討する必要があります。ステンレス鋼以外のカスタム材料もリクエストに応じて利用可能です。評価が必要なパラメータは次のとおりです。
耐久性
材料の種類とグレードが最初に評価される側面であり、その後、後述するメッキが耐久性を向上させることができます。
重量
材料、構造、および材料の厚さは、部品全体の重量に影響を与える可能性があります。
2. 耐食性
通常、飛沫環境では真鍮とステンレス鋼を使用する必要があります。メッキまたは非導電性表面コーティングは、すべてのハニカムタイプの耐食性を向上させることができます。
3. シールド性能
異なるハニカムコア材料の提供は、固有のベース材料特性とハニカム成形中に使用される異なる製造プロセスにより、異なる電気的性能を持っています。したがって、異なるEMIシールド性能が実現される可能性があります。異なる材料のシールド性能は、真鍮、アルミニウム、鋼、ステンレス鋼の順にランク付けされます。メッキはハニカムシールドを改善できます。
特定の減衰要件は、メッキまたは非メッキ合金のいずれかによって満たすことができます。メッキは最終製品ベントのコストを増加させます。シールドを改善するためのメッキプロセスは、ニッケル、錫、錫鉛、亜鉛の順にランク付けされます。
4. 空気の流れと減衰
空気の流れと減衰は反比例します。無限に大きなハニカムセルは、無限に小さい減衰につながります(逆も同様です)。通常、設計ベースラインとして、ベントが取り付けられるアセンブリの熱性能ニーズを満たすために空気の流れ性能要件が計算されます。空気の流れが決定されると、減衰およびその他の要件を評価できます。ハニカムの標準的なセルサイズは1/16インチ、1/8インチ、1/4インチであり、1/8インチが最も一般的です。標準的な厚さは1/4インチ、1/2インチ、1インチであり、1/4インチが最も一般的です。
応用
・空気、水、ガス流の整流器およびフィルター
・EMI/RFシールド:科学機器、敏感な施設、および強化。
・ウォータージェット用テーブル
・光分離器
・電子キャビネット、航空機、逆噴射装置、排気ノズルにおける構造部品
・航空機エンジンハニカムシールおよび発電タービンシール